
 English
 Français
 Español
 عربى

Contenido
- 1 Control de calidad en la producción de bobinas de acero recubiertas de color
- 2 Parámetros básicos de calidad
- 3 Métodos de medición del espesor del recubrimiento
- 4 Procedimiento de medición estándar
- 5 Matriz de control de calidad: indicadores clave de desempeño
- 6 Control de calidad en proceso
- 7 Defectos superficiales comunes y prevención
- 8 Requisitos de almacenamiento y manipulación
- 9 Conclusión
- 10 Preguntas frecuentes
Control de calidad en la producción de bobinas de acero recubiertas de color
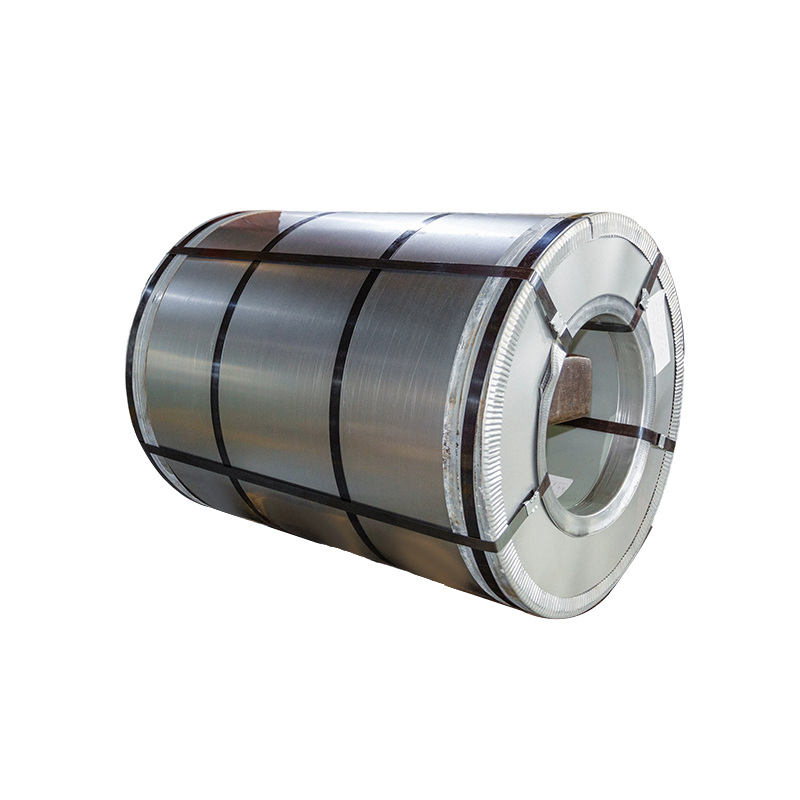
La calidad de un bobina de acero recubierta de color está determinada por una compleja interacción entre la calidad del sustrato, la integridad del recubrimiento metálico, la aplicación del recubrimiento orgánico y el acabado de la superficie. Para los fabricantes, los sistemas de control de calidad deben monitorear cada etapa de producción para garantizar que los productos finales cumplan con las especificaciones de desempeño en cuanto a resistencia a la corrosión, formabilidad y apariencia.
El control de calidad de las bobinas de acero recubiertas de color abarca la inspección de la materia prima, el monitoreo durante el proceso y las pruebas del producto final. Los parámetros clave incluyen el espesor del recubrimiento, la adhesión, la dureza, la consistencia del color y la detección de defectos en la superficie. La calidad del producto final depende principalmente del proceso de producción, pero una manipulación y almacenamiento inadecuados también pueden causar daños importantes.
Parámetros básicos de calidad
El rendimiento de las bobinas de acero recubiertas de color está determinado por varios parámetros interdependientes que deben controlarse durante toda la producción.
Espesor del recubrimiento
Para aplicaciones exteriores, el espesor del revestimiento frontal debe ser de al menos 20 μm (imprimación ≥5 μm, capa final ≥15 μm). Un espesor insuficiente compromete la protección contra la corrosión, mientras que un espesor excesivo provoca grietas y una mala adherencia.
Adhesión y formabilidad
La dureza del lápiz debe cumplir con el estándar 2H, con un rendimiento de curvatura de 180° de ≤3T. Estos parámetros garantizan que el recubrimiento permanezca intacto durante las operaciones de perfilado y perfilado sin grietas ni delaminación.
Resistencia a la corrosión
Se requiere una resistencia a la niebla salina de ≥500 horas para aplicaciones exteriores. Esta prueba simula la exposición a largo plazo a ambientes corrosivos y valida el desempeño protector del sistema de recubrimiento.
Métodos de medición del espesor del recubrimiento
La medición precisa del espesor del recubrimiento es esencial para el control de calidad. La siguiente tabla resume los principales métodos de medición y sus aplicaciones.
| Método | Principio | Solicitud | destructivo |
|---|---|---|---|
| Medidor de espesor magnético | Inducción electromagnética | Sustratos magnéticos (acero) | No destructivo |
| Medidor de corrientes de Foucault magnético | Corrientes magnéticas y de Foucault combinadas | Tanto sustratos magnéticos como no magnéticos. | No destructivo |
| Método del micrómetro | Diferencia de espesor antes/después de la eliminación | Todo tipo de sustrato | destructivo |
| Microscopía metalúrgica | Medición de sección transversal | Pruebas de arbitraje | destructivo |
Procedimiento de medición estándar
Para las bobinas galvanizadas recubiertas de color, es esencial distinguir entre la capa de zinc y el recubrimiento orgánico, ya que los medidores de espesor magnéticos estándar miden el espesor total de la capa no magnética.
- Paso 1 Mida el espesor total del "revestimiento de capa de zinc" utilizando un medidor de espesor magnético en cinco lugares a más de 25 mm del borde de la muestra.
- Paso 2 Retire el recubrimiento orgánico utilizando un removedor que no ataque la capa de zinc. Mida nuevamente en los mismos lugares para obtener el espesor de la capa de zinc.
- Paso 3 Reste el espesor de la capa de zinc del espesor total para obtener el espesor del recubrimiento orgánico.
- Estándar Siga GB/T 13448-2019 "Métodos de prueba para láminas y tiras de acero recubiertas de color" o ISO 2178 para el cumplimiento internacional.
Matriz de control de calidad: indicadores clave de desempeño
La siguiente comparación proporciona una descripción general estructurada de los parámetros de calidad críticos para las bobinas de acero recubiertas de color.
| Parámetro | Estándar de aceptación | Método de medición | Impacto en el rendimiento |
|---|---|---|---|
| Espesor del recubrimiento (Front) | ≥20 μm | Calibre magnético/micrómetro | Protección contra la corrosión, durabilidad |
| Dureza del lápiz | ≥2H | Prueba de dureza del lápiz | Resistencia al rayado, desgaste |
| Curva de 180° | ≤3T | prueba de flexión en T | Formabilidad, resistencia al agrietamiento. |
| Resistencia al impacto | ≥9J | Prueba de impacto | Durabilidad en el manejo |
| Resistencia a la niebla salina | ≥500h | Cámara de niebla salina | Protección contra la corrosión a largo plazo |
| Diferencia de color | <3ΔE | espectrofotómetro | Consistencia estética |
| Brillo 60° | >60 | Medidor de brillo | apariencia visual |
Control de calidad en proceso
Durante la fabricación, estrictas medidas de control de calidad durante el proceso detectan y corrigen posibles problemas con prontitud. Los puntos de control clave incluyen:
- Aplicación de recubrimiento El espesor del recubrimiento se controla continuamente mediante métodos de prueba no destructivos. Tanto la velocidad como la temperatura del recubrimiento están controladas, ya que una temperatura inadecuada puede dar como resultado un recubrimiento con propiedades físicas deficientes.
- Inspección de superficie Las inspecciones visuales detectan defectos en la superficie como rayones, abolladuras o picaduras. Los sistemas de inspección automatizados que utilizan cámaras y sensores escanean la superficie a alta velocidad para detectar incluso las irregularidades más pequeñas.
- Pruebas de adherencia Las pruebas de corte transversal y de impacto verifican la fuerza de unión entre el recubrimiento y el sustrato, asegurando que el recubrimiento permanezca intacto durante las operaciones de formado.
Defectos superficiales comunes y prevención
Los defectos superficiales pueden afectar tanto la apariencia como el rendimiento de las bobinas de acero recubiertas de color. El conocimiento de los defectos comunes permite una prevención proactiva.
- Arañazos Causado por manipulación inadecuada o contacto con objetos punzantes durante el procesamiento. Prevenir mediante una manipulación cuidadosa y el uso de materiales protectores.
- Poros Pequeños agujeros en el revestimiento que exponen el sustrato a la corrosión. Controlado mediante la aplicación consistente de recubrimiento y un curado adecuado.
- Cáscara de naranja Textura superficial desigual causada por un flujo de recubrimiento inadecuado o condiciones de curado inadecuadas. Controlado mediante formulación de recubrimiento optimizada y parámetros de proceso.
- Diferencia de color Variaciones de color entre lotes o dentro de una sola bobina. Controlado mediante sistemas precisos de dispersión de pigmentos y combinación de colores.
Requisitos de almacenamiento y manipulación
El almacenamiento adecuado es esencial para mantener la calidad de las bobinas de acero recubiertas de color después de la producción. El almacenamiento inadecuado puede provocar daños en el revestimiento, oxidación y descamación.
- Medio ambiente Almacenar en áreas secas y bien ventiladas con una humedad inferior al 70% y una temperatura entre 5°C y 40°C. Evite las fluctuaciones extremas de temperatura que puedan provocar condensación.
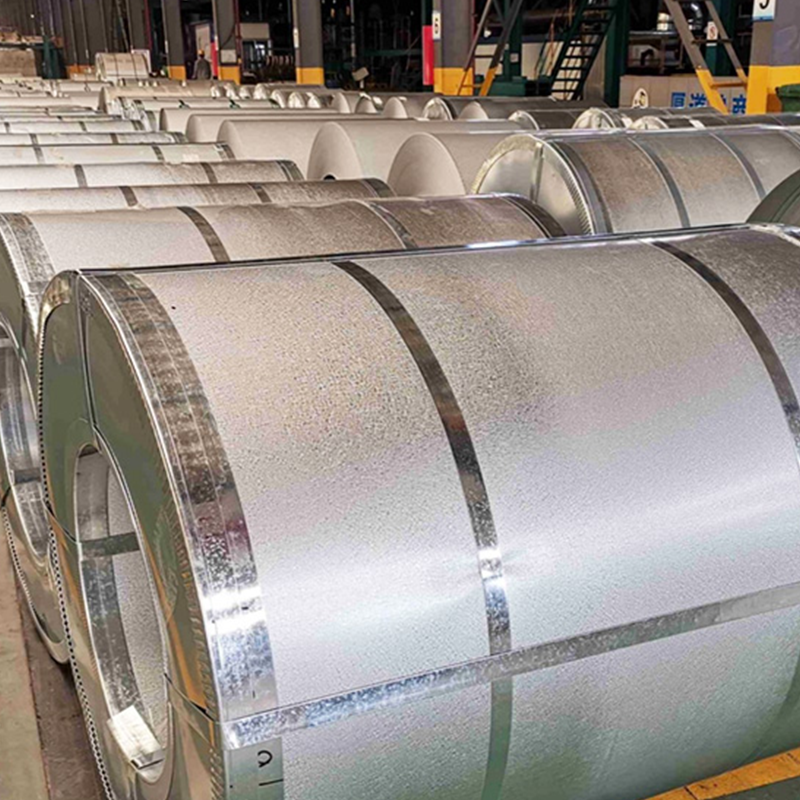
- Posicionamiento Las bobinas deben almacenarse verticalmente (de pie) sobre soportes específicos de madera o plástico. La parte inferior de la bobina debe estar al menos a 10 cm del suelo.
- apilamiento Limite el apilamiento a un máximo de 3 capas. Utilice almohadillas de madera limpias y secas entre capas para distribuir la presión de manera uniforme. Mantenga un espacio de al menos 10 cm entre bobinas adyacentes.
- Manejo Utilice montacargas de bobinas exclusivos o ganchos en C. No utilice cables metálicos para levantar, ya que esto puede deformar la bobina y dañar el revestimiento.
- Embalaje Original Mantenga el embalaje original intacto durante el almacenamiento. Si el embalaje se abre para inspección, restáurelo de inmediato.
Conclusión
Control de calidad para bobina de acero recubierta de colors Es un proceso integral que abarca la selección del sustrato, la aplicación del recubrimiento, la inspección de la superficie y el almacenamiento adecuado. Los parámetros de calidad clave incluyen el espesor del recubrimiento (≥20 μm), la adhesión (dureza del lápiz 2H), la conformabilidad (flexión ≤3T) y la resistencia a la corrosión (niebla salina ≥500 h).
La medición precisa utilizando medidores de espesor magnéticos, métodos micrométricos o microscopía metalúrgica garantiza una calidad constante. Los sistemas de inspección durante el proceso detectan defectos tempranamente, mientras que el almacenamiento y manipulación adecuados previenen daños después de la producción. Cuando todos los elementos de control de calidad se implementan correctamente, las bobinas de acero con revestimiento de color ofrecen un rendimiento confiable con una vida útil que oscila entre 7 y 25 años, según el sistema de revestimiento seleccionado.
Preguntas frecuentes
El espesor mínimo del revestimiento frontal para aplicaciones exteriores es de 20μm y consta de imprimación (≥5μm) y capa final (≥15μm). Un espesor insuficiente compromete la protección contra la corrosión y la vida útil.
El espesor del recubrimiento se puede medir utilizando métodos no destructivos (medidor de espesor magnético, medidor de corrientes de Foucault magnético) o métodos destructivos (micrómetro, microscopía metalúrgica). Para bobinas galvanizadas, la capa de zinc y el recubrimiento orgánico deben medirse por separado.
El rango de temperatura de almacenamiento recomendado es de 5 °C a 40 °C con una humedad relativa inferior al 70 %. Evite fluctuaciones extremas de temperatura que puedan provocar condensación y dañar el revestimiento.
Las bobinas de acero recubiertas de color deben almacenarse verticalmente (de pie) porque el almacenamiento horizontal puede causar deformación, colapso de la bobina y daños al recubrimiento. El almacenamiento vertical también reduce el riesgo de que la presión de apilamiento dañe el revestimiento.
apilamiento should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
El estándar principal en China es GB/T 13448-2019 "Métodos de prueba para láminas y tiras de acero recubiertas de color". Las normas internacionales incluyen las normas ISO 2178 y ASTM para medición de espesor y pruebas de rendimiento.
El recubrimiento supone un importante coste de producción. Cada micra de espesor de recubrimiento representa aproximadamente 1 millón de dólares en costo de material para los fabricantes a gran escala. El control preciso del espesor puede ahorrar costos significativos manteniendo la calidad.
Para aplicaciones exteriores, se requiere una resistencia a la niebla salina de al menos 500 horas. Esta prueba valida la capacidad del recubrimiento para proteger el sustrato de acero en ambientes corrosivos como zonas costeras o industriales.